

Jak drukować PLA SILK? Dla pięknego połysku
Dowiedz się, jak przygotować filament PLA SILK, dobrać ustawienia druku i uzyskać równomierne, efektowne wykończenie dekoracyjnych modeli.
Najważniejsze wskazówki w skrócie
Na wygląd PLA SILK wpływają ustawienia drukarki, geometria modelu i sam filament. Wolniejsza ściana zewnętrzna i umiarkowanie wyższa temperatura często wzmacniają połysk, ale nie ma jednego profilu, który zadziała identycznie na każdej drukarce.
Na początek:
Ustaw ścianę zewnętrzną na 40–60 mm/s, wybierz wysokość warstwy 0,16 mm i zmieniaj tylko jeden parametr naraz. Temperaturę oraz chłodzenie dobieraj według zaleceń producenta konkretnej szpuli.
- Zadbaj o suche tworzywo i stabilne podawanie filamentu.
- Utrzymuj możliwie równą prędkość ściany zewnętrznej.
- Porównuj próbki w tym samym oświetleniu i pod tym samym kątem.
- Traktuj minimalny czas warstwy jako zmianę warunków druku, a nie prosty regulator połysku.
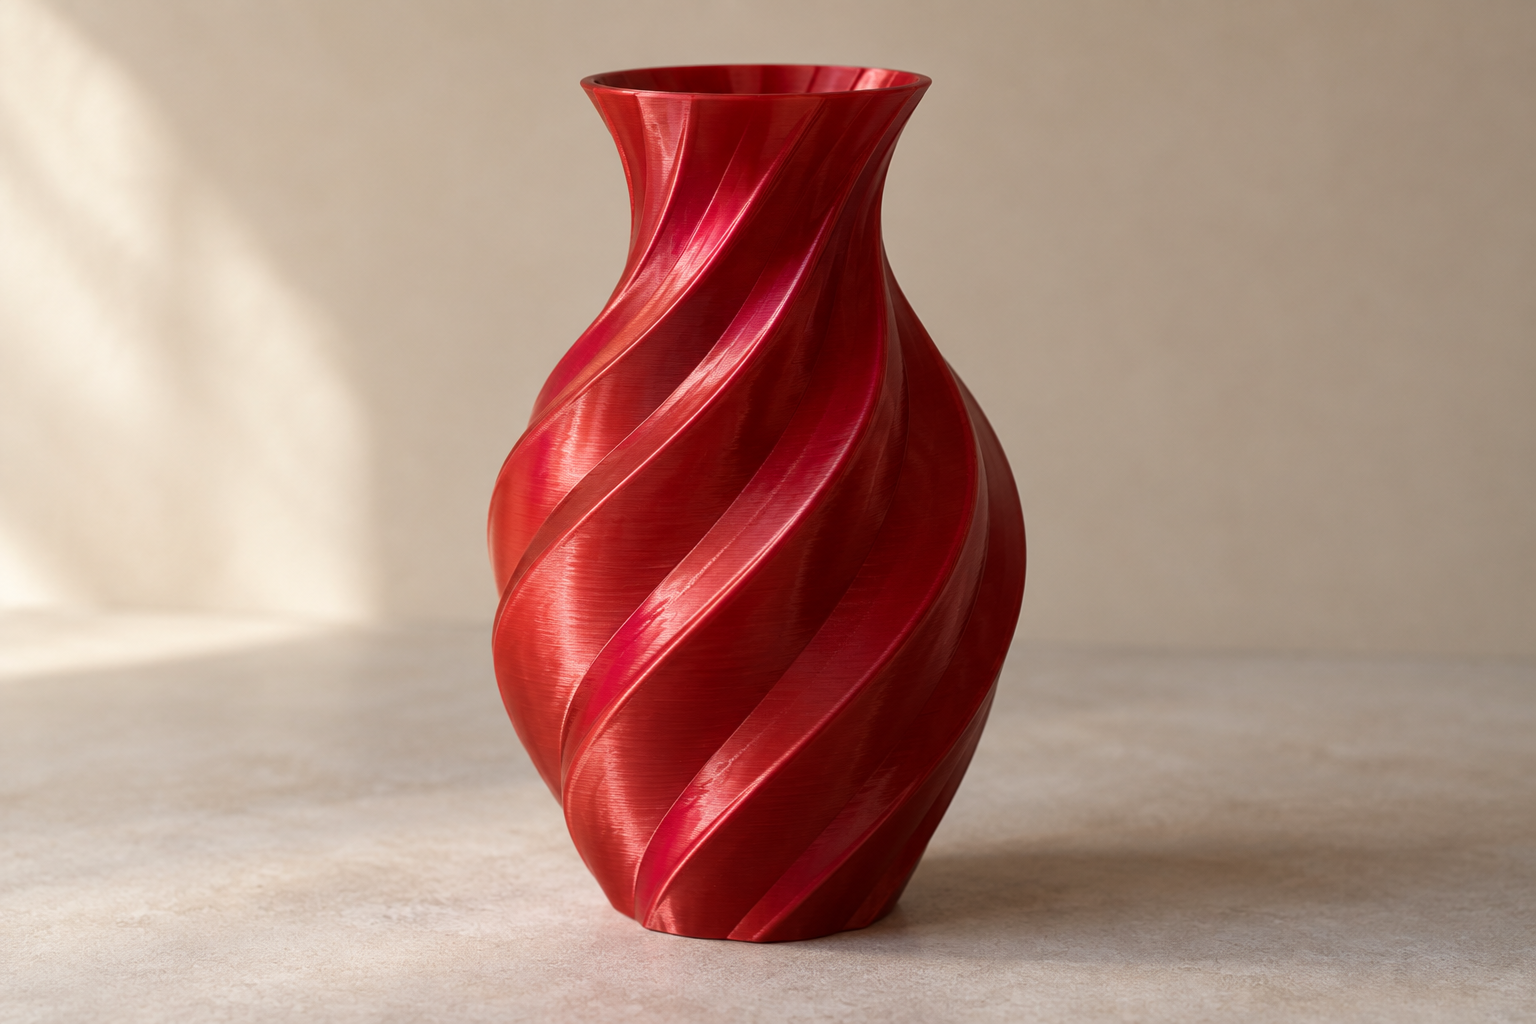
Przygotowanie filamentu i drukarki
Suszenie i przechowywanie
PLA SILK może chłonąć wilgoć z otoczenia. Trzaski podczas ekstruzji, pęcherzyki, nitkowanie albo nierówna powierzchnia mogą świadczyć o problemie z wilgocią i utrudnić ocenę połysku. Jeśli szpula była długo otwarta lub widzisz takie objawy, wysusz ją zgodnie z temperaturą i czasem podanymi przez producenta filamentu. Nie ma jednej uniwersalnej wartości odpowiedniej dla wszystkich szpul i suszarek.
Po suszeniu przechowuj filament w szczelnym pojemniku z pochłaniaczem wilgoci. Do porównywania ustawień najlepiej używać tej samej szpuli.
Kompatybilność sprzętowa
PLA SILK można drukować na typowej, sprawnej drukarce FDM/FFF obsługującej PLA. Sprawdź dopuszczalne temperatury hotendu i stołu, stan dyszy oraz swobodę podawania. Upewnij się też, że szpula pasuje do uchwytu lub podajnika, a prowadzenie filamentu (także w systemie wielomateriałowym) nie powoduje nadmiernego tarcia.
Najpierw stabilny wydruk
Oczyść dyszę i sprawdź, czy ekstruder podaje materiał równo. Gdy przepływ jest niestabilny, trudno odróżnić wpływ ustawień od problemów z drukarką.
Model, orientacja i kierunek ścieżek
Połysk to odbicie światła od powierzchni. Dlatego znaczenie ma również to, jak model leży na stole i w jakim kierunku biegną ścieżki. Zastanów się, które ścianki będą najbardziej widoczne po ustawieniu wydruku i dobierz orientację tak, aby warstwy układały się korzystnie na tych powierzchniach.
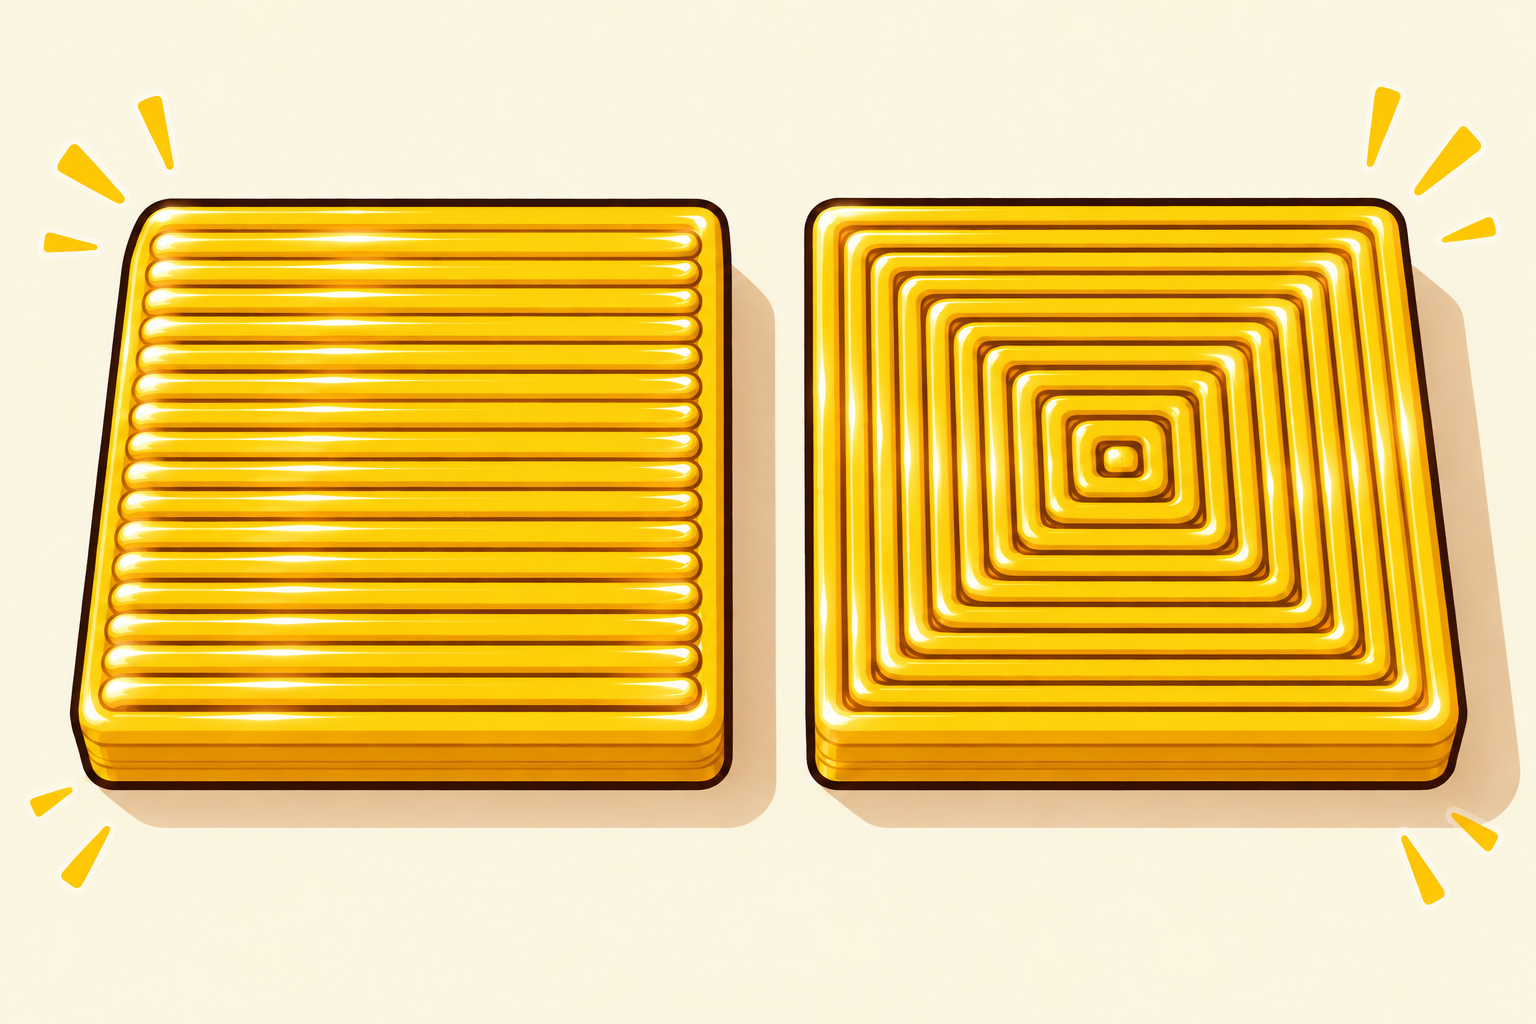
Przy dużych górnych powierzchniach sprawdź różne wzory dostępne w slicerze. Wzór monotoniczny może pomóc utrzymać uporządkowany kierunek linii, a koncentryczny bywa dobrym wyborem dla zaokrąglonych kształtów. Ostateczny efekt zależy od geometrii i oświetlenia, dlatego porównaj warianty na próbce.
Ustawienia startowe PLA SILK
Poniższe wartości i wybory to punkty startowe do własnych prób, a nie profil konkretnego filamentu SpoolWorks. Zawsze sprawdź kartę techniczną wybranej szpuli, szczególnie zakres temperatur i zalecenia dotyczące chłodzenia.
| Ustawienie | Punkt startowy | Na co zwrócić uwagę |
|---|---|---|
| Ściana zewnętrzna | 40–60 mm/s | Niższa prędkość często sprzyja gładszej powierzchni i mocniejszemu odbiciu światła. Sprawdź efekt na własnej próbce. |
| Stałość prędkości | Ogranicz nagłe zmiany | Różne prędkości w sąsiednich miejscach mogą powodować widoczne różnice połysku. |
| Temperatura dyszy | Zacznij od profilu producenta | Możesz przetestować umiarkowany wzrost w zalecanym zakresie. Obserwuj nitkowanie i jakość detali. |
| Wysokość warstwy | 0,16 mm | Praktyczny punkt startowy do dekoracyjnych wydruków; sprawdź widoczność linii warstw. |
| Minimalny czas warstwy | Sprawdź podgląd prędkości | Porównaj wydruk ze zwalnianiem ścian zewnętrznych i bez niego; obserwuj jakość małych warstw. |
| Górna powierzchnia | Porównaj monotoniczny i koncentryczny | Dobierz wzór do kształtu powierzchni oraz kierunku, z którego pada światło. |
| Chłodzenie | Stosuj zalecenia producenta | Nie zakładaj, że mocniejszy nawiew zawsze matowi SILK. Wynik zależy od materiału i warunków druku. |
Minimalny czas warstwy a połysk
Mała warstwa może drukować się bardzo krótko. Funkcja minimalnego czasu warstwy może wtedy zwolnić drukarkę, aby zapewnić świeżo położonemu materiałowi czas na chłodzenie. Zmienia to prędkość i warunki cieplne wydruku.
Nie oznacza to jednak zasady „więcej sekund = więcej połysku”. Wolniejszy ruch wpływa na płynięcie materiału, a dłuższy czas warstwy daje jej także więcej czasu na stygnięcie. Wynik zależy od filamentu, chłodzenia, geometrii i tego, czy slicer zwalnia również ścianę zewnętrzną.
Jeśli chcesz ograniczyć różnice wyglądu na ściankach, przetestuj opcję typu „nie zwalniaj ścian zewnętrznych przy minimalnym czasie warstwy”. Nazwa zależy od slicera. Porównaj oba warianty i sprawdź, czy małe elementy nadal drukują się poprawnie.
W skrócie:
Czas warstwy opisuje warunki termiczne wydruku; sam w sobie nie przewiduje, czy powierzchnia będzie bardziej błyszcząca.
Wieża temperatury krok po kroku
Wieża temperatury pozwala porównać kilka temperatur dyszy na jednym wydruku. Slicer zmienia temperaturę na kolejnych poziomach modelu, a Ty oceniasz, przy której ustawieniu filament daje najlepszy rezultat. Zakres testu zawsze dopasuj do zaleceń producenta konkretnej szpuli.
- Wybierz wieżę i sposób kalibracji.
Użyj narzędzia do kalibracji temperatury dostępnego w slicerze albo modelu wieży przygotowanego do własnego pocięcia. Sam plik STL nie musi zawierać zmian temperatury! Sprawdź, czy slicer ustawi je dla kolejnych sekcji modelu. - Przygotuj filament i drukarkę.
W razie potrzeby wysusz szpulę zgodnie z instrukcją producenta. Oczyść dyszę i upewnij się, że filament podaje się równo. Do porównania użyj tej samej drukarki i szpuli.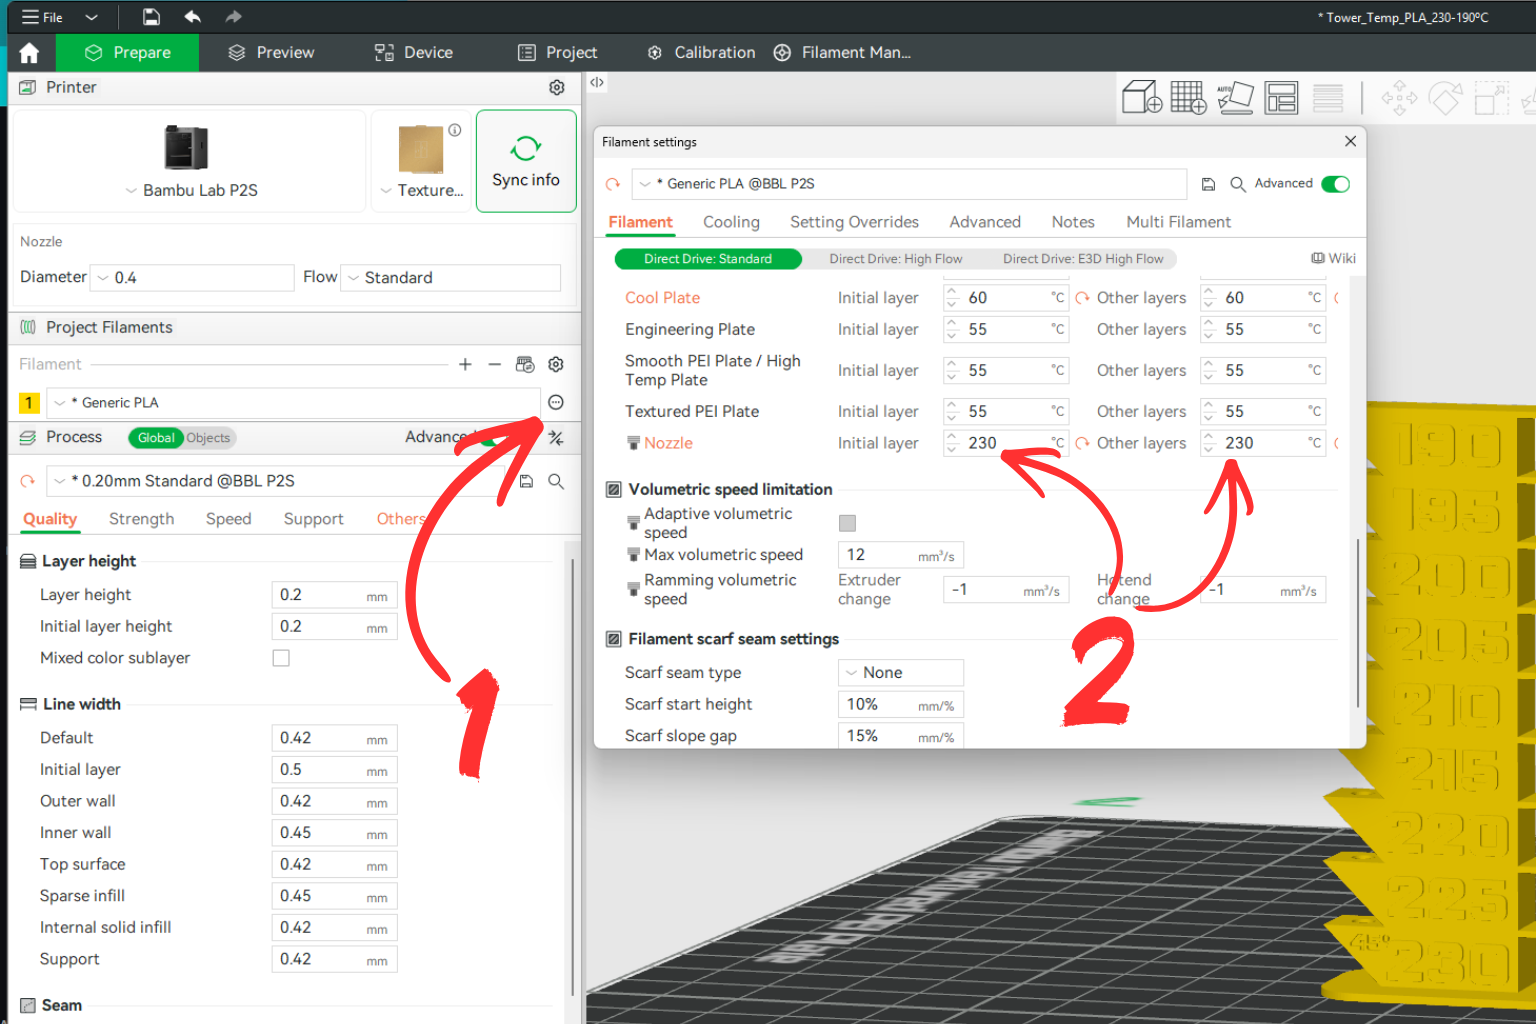
- Ustal bezpieczny zakres temperatur.
Punktem odniesienia niech będzie temperatura z profilu producenta. Zakres wieży oraz kolejne kroki ustaw wyłącznie w granicach zaleconych dla filamentu i dopuszczonych przez drukarkę. Nie ma jednego zakresu odpowiedniego dla wszystkich PLA SILK.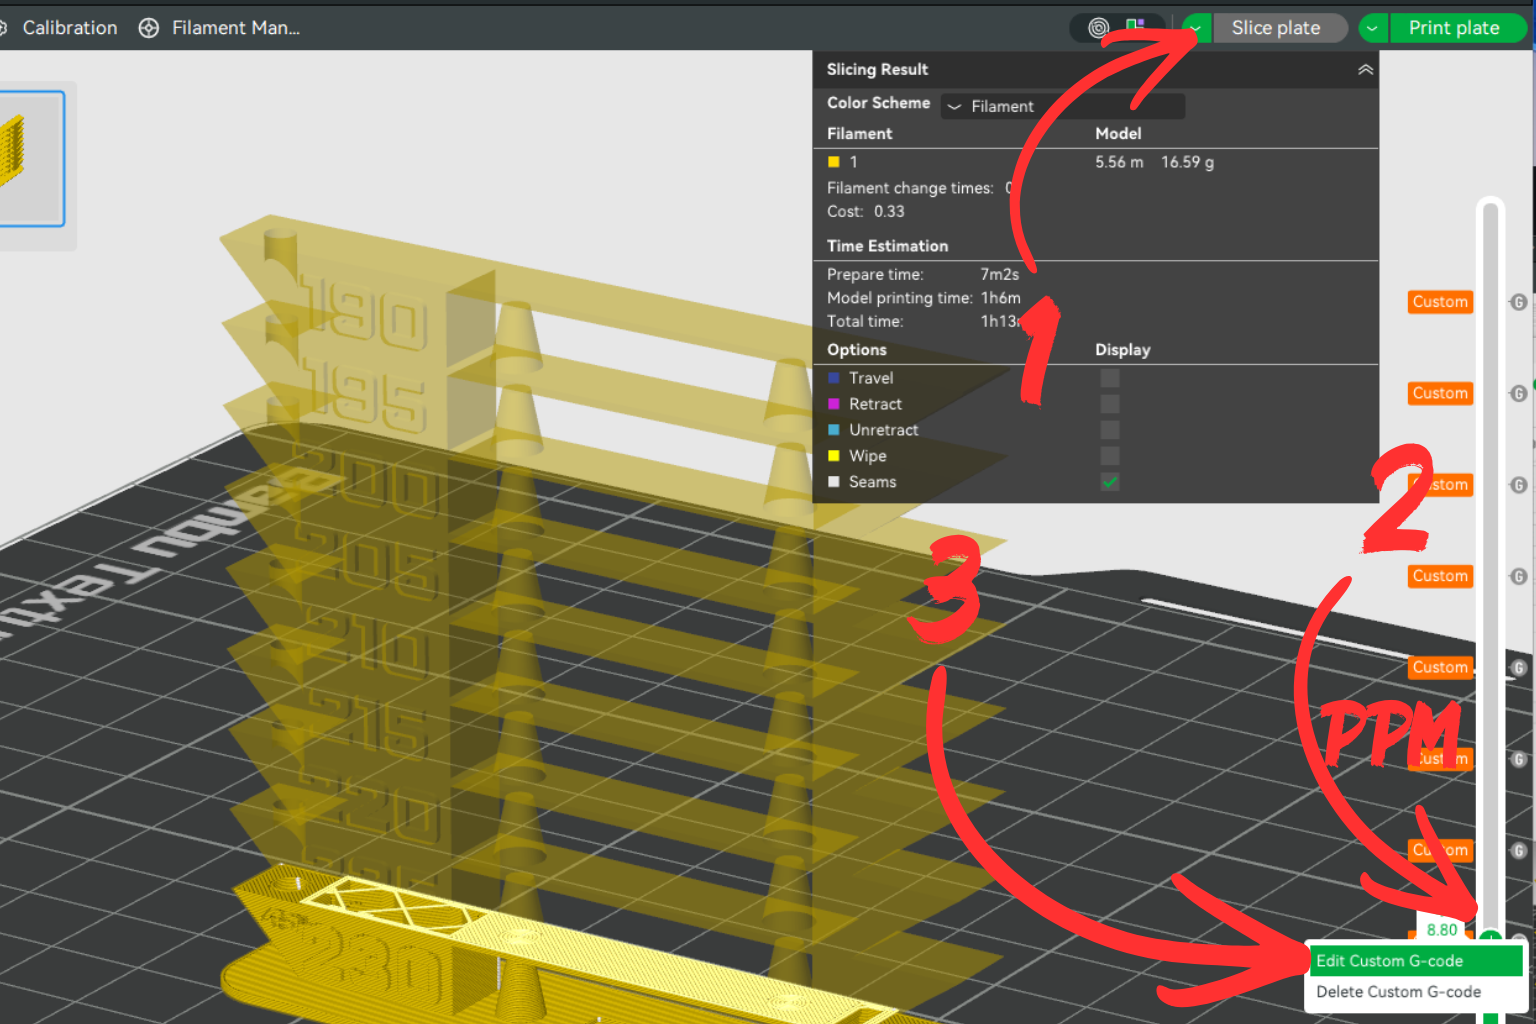
- Skonfiguruj zmianę temperatury.
W narzędziu kalibracyjnym ustaw temperaturę początkową, końcową i odstęp między poziomami. Jeśli slicer wymaga ręcznego dodania zmian na warstwach, postępuj według instrukcji dla tego slicera i drukarki. Nie używaj przypadkowego gotowego G-code przeznaczonego dla innego urządzenia.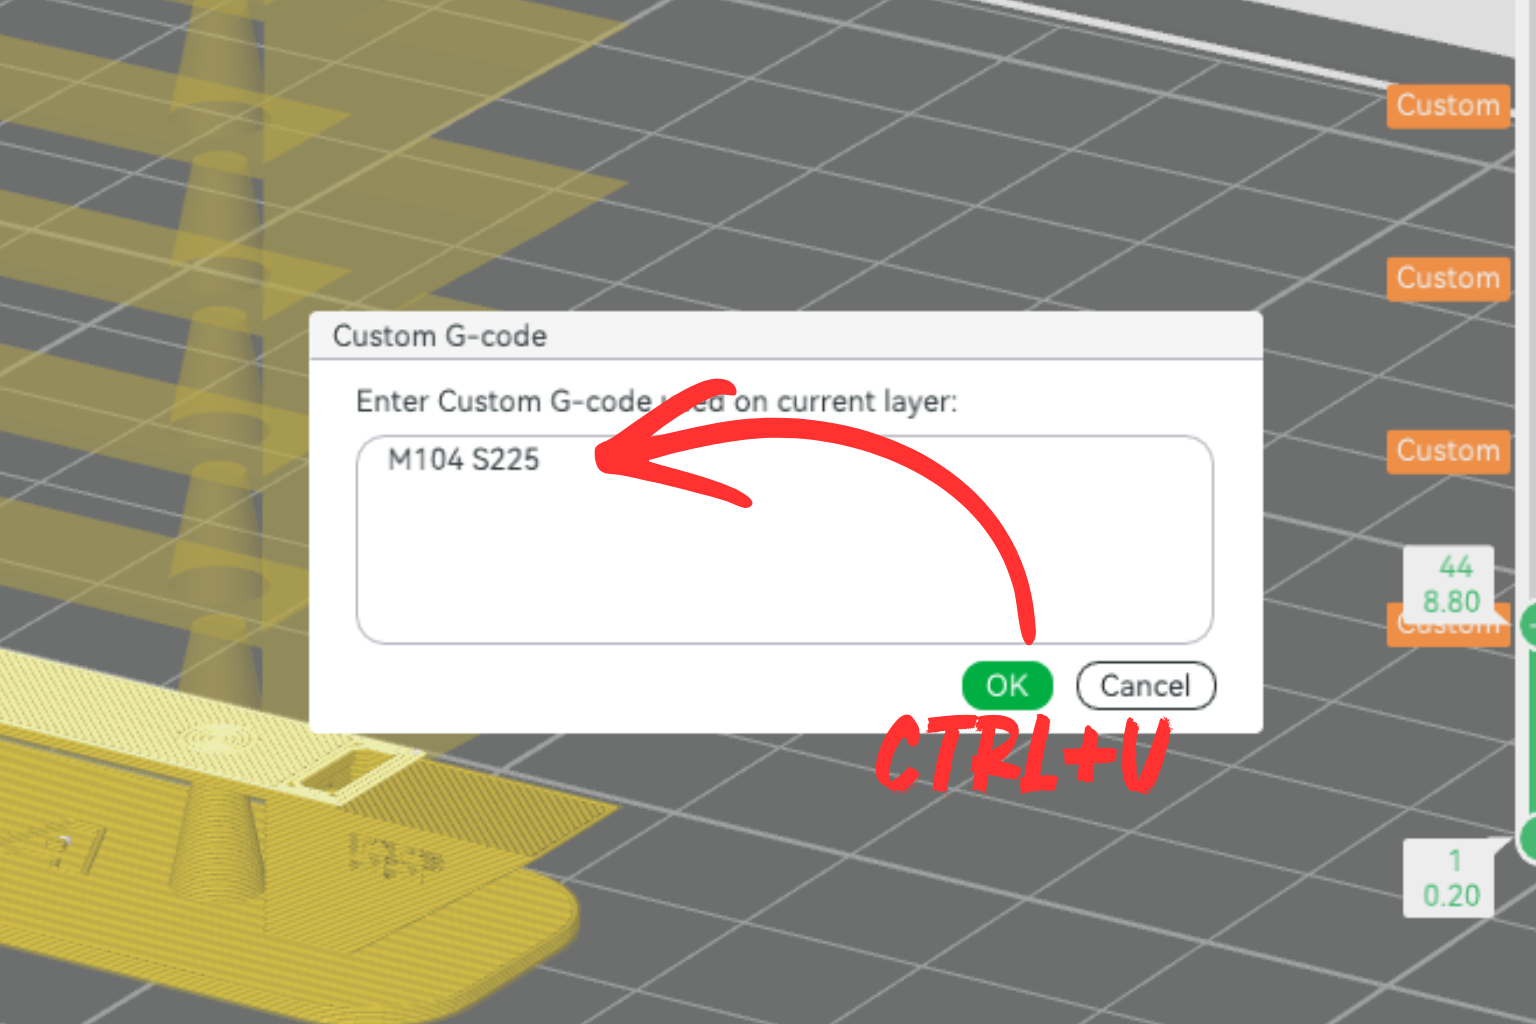
- Pozostaw pozostałe parametry bez zmian.
Zachowaj ten sam profil, chłodzenie, przepływ i prędkość dla całej wieży. Możesz przyjąć 0,16 mm wysokości warstwy i 50 mm/s dla ściany zewnętrznej, o ile te wartości pasują do profilu oraz możliwości drukarki. W tym teście zmienną ma być temperatura. - Sprawdź podgląd przed drukiem.
Przejrzyj podgląd warstw i potwierdź, że zmiany temperatury wypadają na właściwych wysokościach i w odpowiedniej kolejności. Upewnij się, że każda sekcja wieży odpowiada innej temperaturze.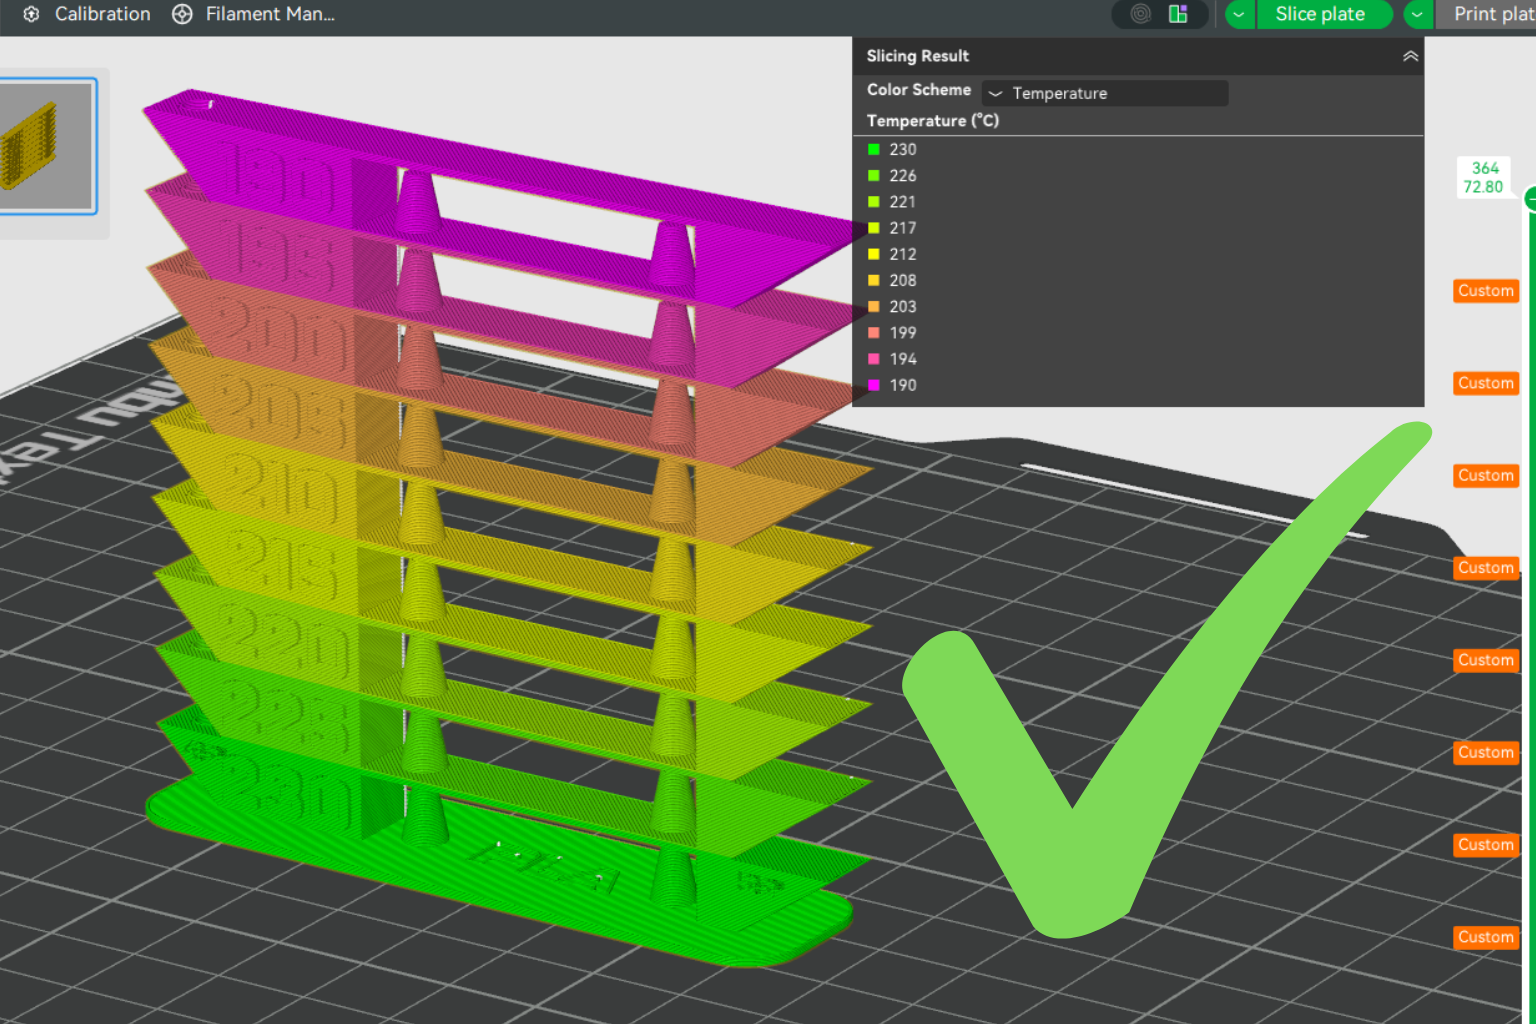
- Oceń wszystkie poziomy wieży.
Porównaj połysk, nitkowanie, jakość mostów i drobnych detali oraz spójność ścian. Wybierz temperaturę, która daje najlepszy łączny rezultat, a nie wyłącznie najmocniejszy połysk. Zapisz ustawienia i sprawdź je później na właściwym modelu dekoracyjnym.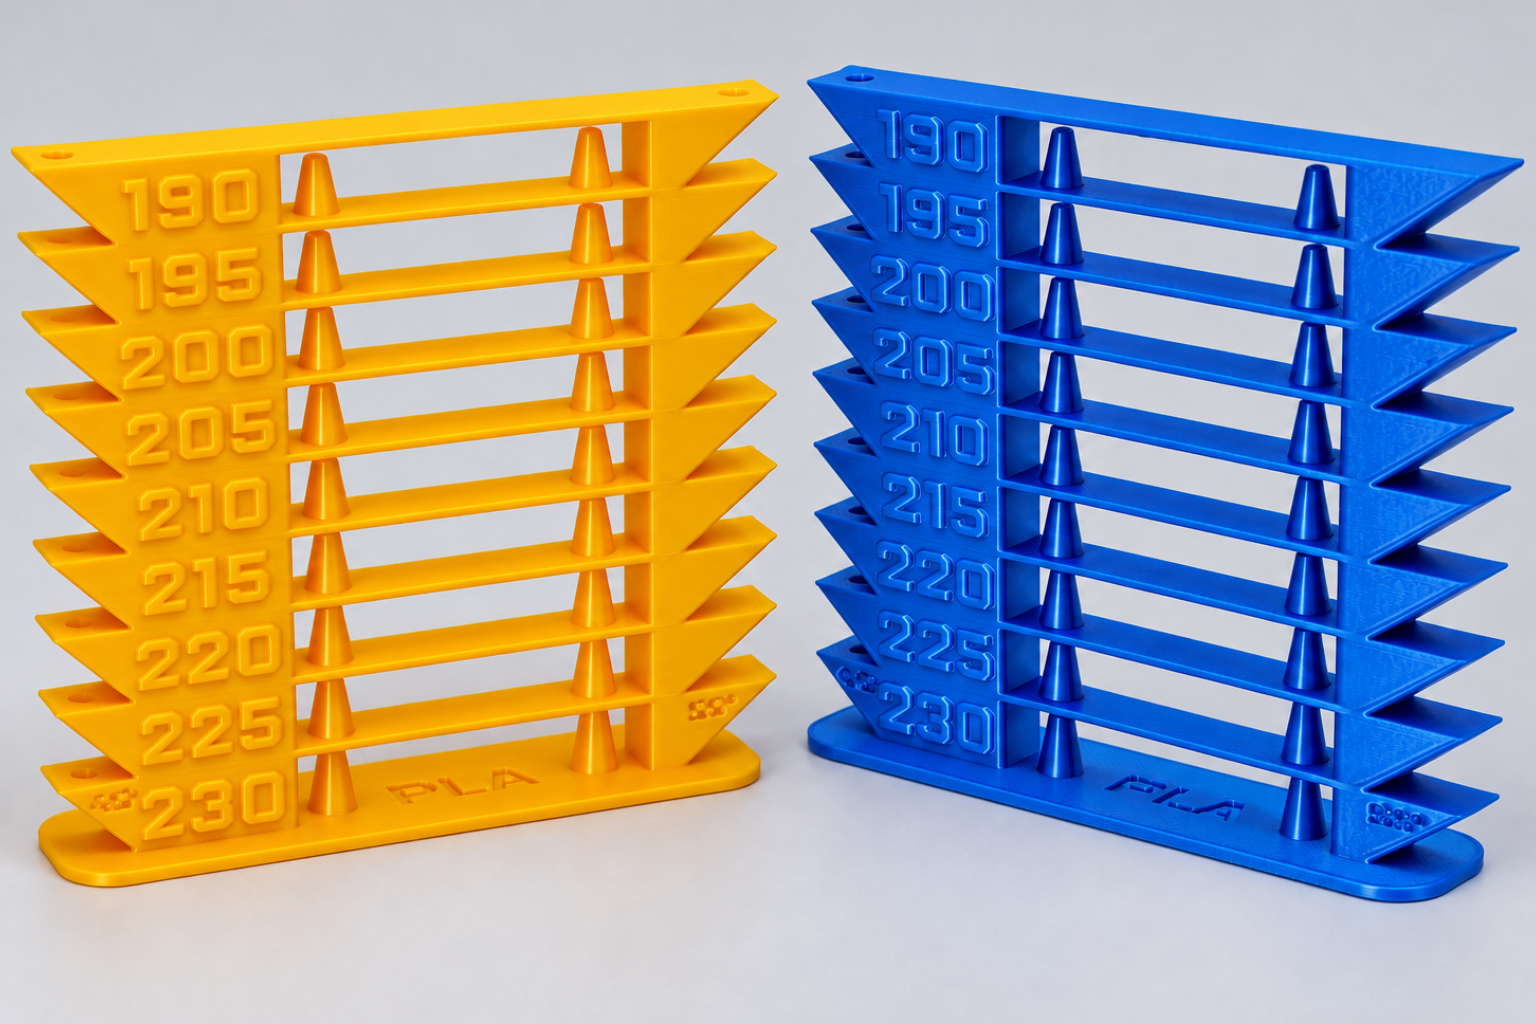
Ważne:
Wieża pomaga porównać temperaturę w warunkach konkretnego testu. Geometria, prędkość, chłodzenie i kształt docelowego modelu mogą zmienić wygląd powierzchni, dlatego przed długim wydrukiem warto potwierdzić wybór na krótkiej próbce.
Najczęściej zadawane pytania
Jaka prędkość ściany zewnętrznej będzie dobra na początek?
Ustaw 40–60 mm/s, na przykład 50 mm/s jako wartość początkową, jeśli odpowiada możliwościom drukarki i profilu. Następnie porównaj próbki.
Czy wolniejszy druk zawsze daje większy połysk?
Nie zawsze. Niższa prędkość często pomaga uzyskać gładszą powierzchnię, ale wpływ mają również temperatura, chłodzenie, przepływ, geometria i sam filament.
Czy warto podnieść temperaturę dyszy?
Możesz sprawdzić umiarkowane zwiększenie temperatury, pozostając w zakresie producenta. Obserwuj nitkowanie i jakość detali.
Czy minimalny czas warstwy zwiększa połysk?
Nie ma takiej prostej zależności. Funkcja może zwolnić druk, a przez to zmienić zarówno prędkość, jak i bilans cieplny. Wynik sprawdź na swoim modelu.
Dlaczego połysk różni się na jednym modelu?
Przyczyną mogą być zmiany prędkości ściany zewnętrznej, kierunek ścieżek, geometria, chłodzenie lub niestabilny przepływ.
Jak przechowywać PLA SILK?
Trzymaj szpulę w szczelnym pojemniku z pochłaniaczem wilgoci. Suszenie wykonuj zgodnie z zaleceniami producenta danego filamentu.
Podsumowanie
A kiedy w końcu zdejmiesz z drukarki gotowy model i zobaczysz, jak pięknie łapie światło, pamiętaj, że za tym efektem stoją Twoja cierpliwość i wszystkie próby po drodze. Nie każdy wydruk musi być idealny. Czasem właśnie te małe eksperymenty przynoszą najwięcej satysfakcji! Życzymy wielu udanych projektów, pięknego połysku i tej radości, która pojawia się, gdy pomysł z ekranu staje się czymś, co możesz wziąć do ręki.
Szukasz PLA SILK do swojego projektu?
Zobacz dostępne kolory PLA SILK w SpoolWorks i wybierz filament do dekoracyjnych wydruków, na których połysk może się wyróżnić.
PLA SILK
Filament do modeli i dekoracji, w których zależy Ci na jedwabistym wykończeniu.
Sprawdź PLA SILK →Więcej wiedzy
Odkryj kolejne poradniki, wskazówki i inspiracje ze świata druku 3D.
Zobacz artykuły →
